- E-Mail-Adresse
- Telefon
-
Adresse
No. 128 Tongxing North Road, Chongqing, China
Produktkategorien
Chongqing Danduo Technology Co., Ltd
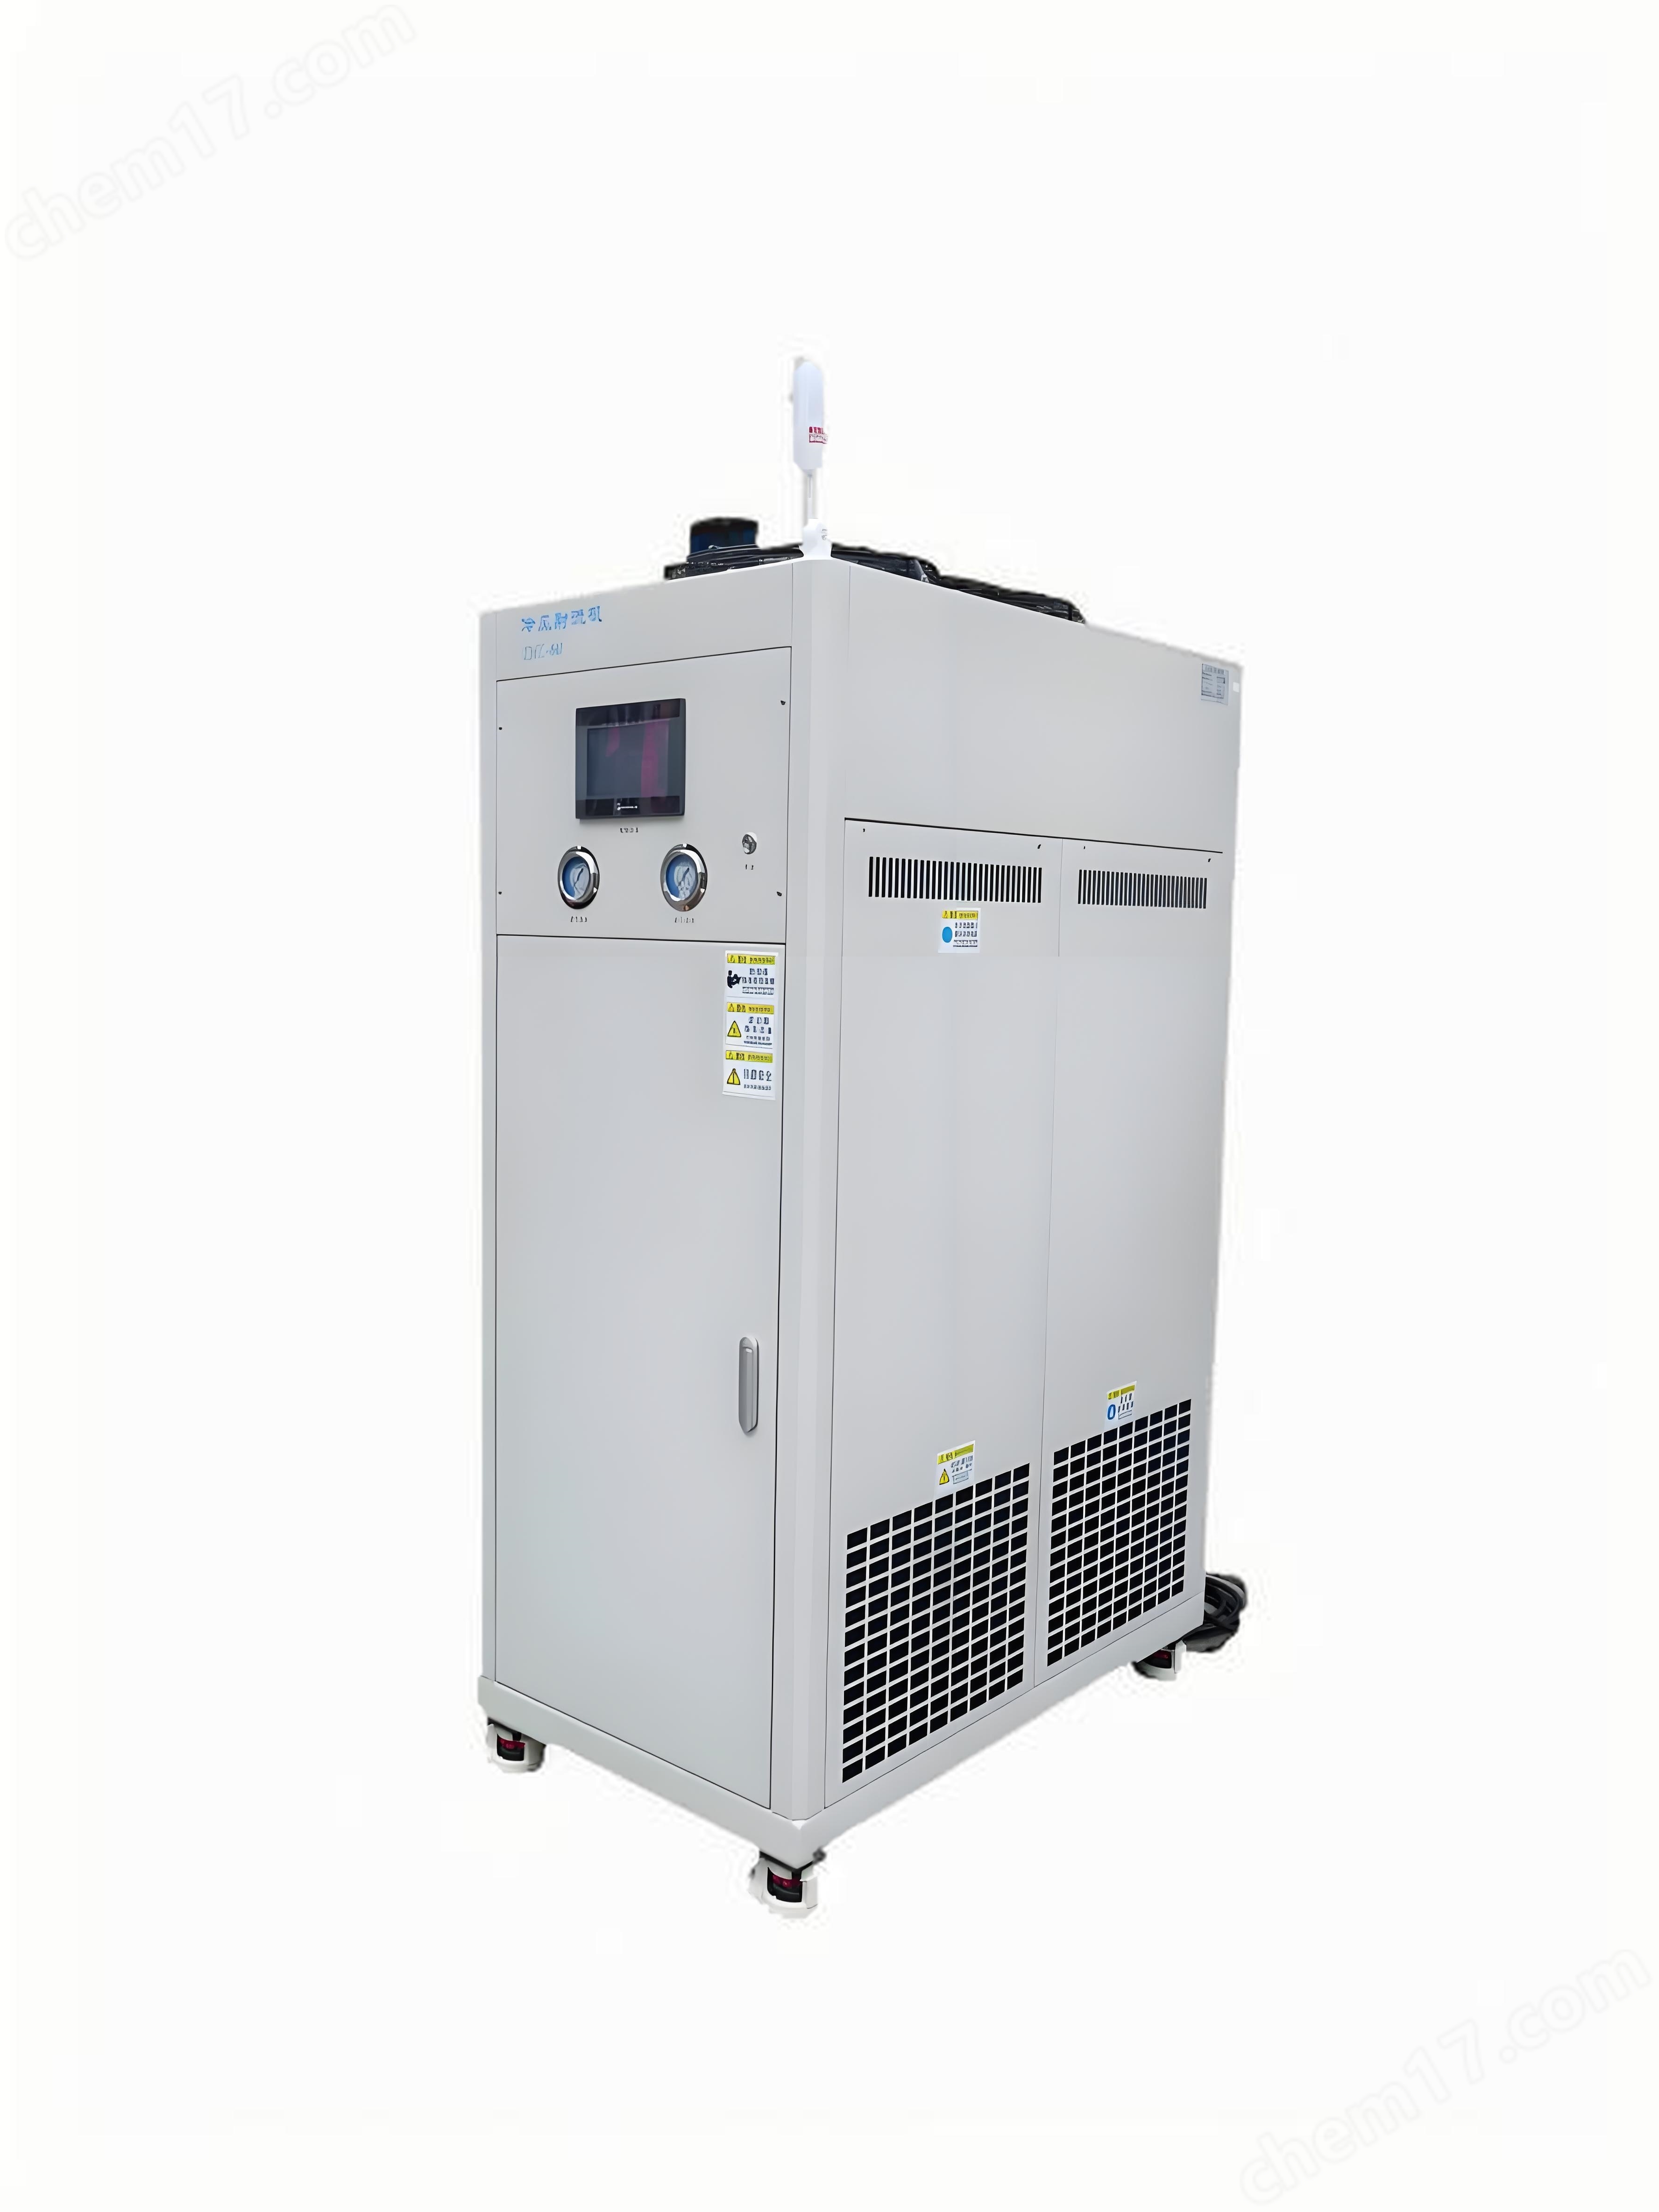

Mikroschmierung Kaltluft Schneiden Bearbeitung-Chongqing Dando Technologie Co., Ltd.
VerhandlungsfähigAktualisieren am05/06
- Modell
- Natur des Herstellers
- Hersteller
- Produktkategorie
- Ursprungsort
Übersicht
Die Mikroschmierung mit kalter Luft ist die Integration von Mikroschmierung mit kalter Luft bei niedrigen Temperaturen. Durch die Mischung von -10 ° C bis -100 ° C kalter Luft mit Spuren Schmieröl wird ein Nebel gebildet, der direkt in den Schneidbereich eingespritzt wird, um eine effiziente Kühlung und Schmierung zu erreichen.
Produktdetails
Spürschmierung Kaltluft Schneiden Bearbeitung(Mikroschmiertechnik) ist die Integration von Mikroschmiertechnik und Mikroschmiertechnik durch Mischen von -10 ° C bis -100 ° C kalten Luft und Mikroschmieröl, um einen Nebel zu bilden, der direkt in den Schneidbereich eingespritzt wird, um eine effiziente Kühlung und Schmierung zu erreichen. Der Bearbeitungsprozess kann in folgende Schlüsselstufen unterteilt werden:
Zusammensetzung und Vorbereitung von Mikroschmiersystemen für Kaltluftschneiden
Gas- und Kühlsysteme
Luftquelle: Druckluft oder Stickstoff wird nach einer groben Filtration in das Kühlsystem auf die Zieltemperatur gekühlt (z. B. -40 ° C bis -50 ° C).
Kühlung: einschließlich der indirekten Kühlung durch Kreislaufkompression, indirekter Kühlung durch Medien mit niedrigem Siedepunkt, direkter Kühlung durch Luftisolierung oder Halbleiterkühlung, um eine stabile und kontrollierbare Temperatur der kalten Luft zu gewährleisten.
Isolierung von Rohren: Transport von Kryogengasen in den Bearbeitungsbereich, um den Temperaturverlust in der Zwischenverbindung zu reduzieren.
Spurenschmierversorgungssystem
Schmiermittelauswahl: Verwenden Sie umweltfreundliche Spureschmierstoffe wie pflanzliches Öl, synthetische Ester oder Polyethyldiol in einer Dosis von 10-20 ml pro Stunde, die deutlich niedriger ist als herkömmliche Schneidflüssigkeiten.
Zerstaubeinrichtung: Durch ein- oder Doppelkanalsystem wird das Schmieröl mit kalter Luft gemischt, um einen Mikronennebel zu bilden (die Partikelgröße wird in der Regel unter 2 μm gesteuert), um eine gleichmäßige Spritzung auf den Schneidpunkt zu gewährleisten.
Schneidbearbeitungssystem
Werkzeugmaschinenanpassung: Wählen Sie ein eingebautes oder externes Flüssigkeitsversorgungssystem je nach Werkzeugtyp (z. B. CNC-Drehmaschine, Bearbeitungszentrum). Integriert in die Innenbohrung der Spindel, die Kühlungswirkung ist besser, aber die Werkzeugmaschine muss umgebaut werden; Externe Positionierung durch unabhängige Düsen mit hoher Flexibilität.
Werkzeugauswahl: Vorzugsweise verwenden Sie innenkühlte Werkzeuge (z. B. innenkühlte Bohrer, Fräser), um sicherzustellen, dass der Nebel direkt an die Schneidfläche gelangt.
Prozess der Spürschmierung des Kaltluftschneidens
1. Vorbereitungsphase
Wählen Sie die richtige Ausrüstung: Stellen Sie sicher, dass die Werkzeugmaschine mit einem Spurenschmiersystem und einer Kühlluftzufuhreinrichtung ausgestattet ist.
Material vorbereiten: Bereiten Sie die zu bearbeitenden Werkstücke und geeignete Werkzeuge entsprechend den Bearbeitungsanforderungen vor.
Überprüfen Sie den Zustand der Geräte: Stellen Sie sicher, dass alle Geräte (einschließlich MQL-Systeme, Kaltluftgeneratoren usw.) in gutem Betriebszustand sind und dass die Verbindung richtig und ohne Leckagen angeschlossen ist.
2. Konfigurationsparameter
Einstellung der MQL-Parameter: Anpassung der Ölmenge, Frequenz und anderer Parameter des MQL-Systems an die Eigenschaften und Prozessanforderungen des bearbeiteten Materials.
Einstellen von Kaltluftbedingungen: Regeln Sie den Druck, die Temperatur und den Durchfluss der Kaltluftversorgung, um sich an die unterschiedlichen Schneidgeschwindigkeiten und Zufuhrraten anzupassen.
3. Beginn der Bearbeitung
Starten Sie die Werkzeugmaschine: Starten Sie zuerst die Werkzeugmaschine und lassen Sie sie in einen stabilen Arbeitszustand gelangen.
Aktivieren Sie das MQL-System: Starten Sie das Spurenschmiersystem, bevor Sie mit dem Schneiden beginnen, um sicherzustellen, dass die richtige Menge an Schmieröl genau an den Werkzeug-Werkstück-Berührungspunkt gespritzt wird.
Kühlluftversorgung: Anschließend starten Sie die Kühlluftversorgung, um den Schneidbereich mit einer niedrigen Luftströmung zur Kühlung zu versorgen.
4. Echtzeit-Überwachung
Überwachung des Schneidprozesses: Überwachen Sie die beim Schneiden entstehenden Spannformen, Oberflächenreinigkeit und Veränderungen der Schneidkraft genau.
Parameter anpassen: Wenn nötig, passen Sie die Parametereinstellungen für MQL und Kaltluft rechtzeitig an, um den Bearbeitungseffekt zu optimieren.
5. Beenden der Bearbeitung
Stoppen Sie die Öl- und Gasversorgung: Wenn die geplante Schneidaufgabe abgeschlossen ist, schalten Sie zunächst das MQL-System und die Kühlluftversorgung aus.
Reinigung vor Ort: Entfernen Sie das fertige Werkstück und führen Sie die erforderliche Reinigungswartung der Werkzeugmaschine durch.
Wartungsprobleme
Regelmäßige Überprüfung des MQL-Systems: Sicherstellung, dass die Düse ohne Hindernisse durchläuft und die Schmierwirkung durch Verstopfungen vermieden wird.
Halten Sie die Kaltluftversorgung sauber: Reinigen Sie die Filter in der Kaltluftversorgung regelmäßig, um zu verhindern, dass Staub in das System eindringt und die Leistung beeinträchtigt.
Schmiere bewegliche Teile: Regelmäßige Schmierwartung von Systemen oder Kaltluftanlagen mit beweglichen Teilen, wie empfohlen vom Hersteller.
Aufzeichnung von Wartungsaktivitäten: Erstellen Sie detaillierte Wartungsprotokolle, die den spezifischen Inhalt, das Datum und die Informationen über den Ausführer jeder Wartung aufzeichnen, um den Zustand der Anlage zu verfolgen.
Ähnliches Produkt Empfehlen
