- E-Mail-Adresse
- Telefon
-
Adresse
No. 128 Tongxing North Road, Chongqing, China
Produktkategorien
Chongqing Danduo Technology Co., Ltd
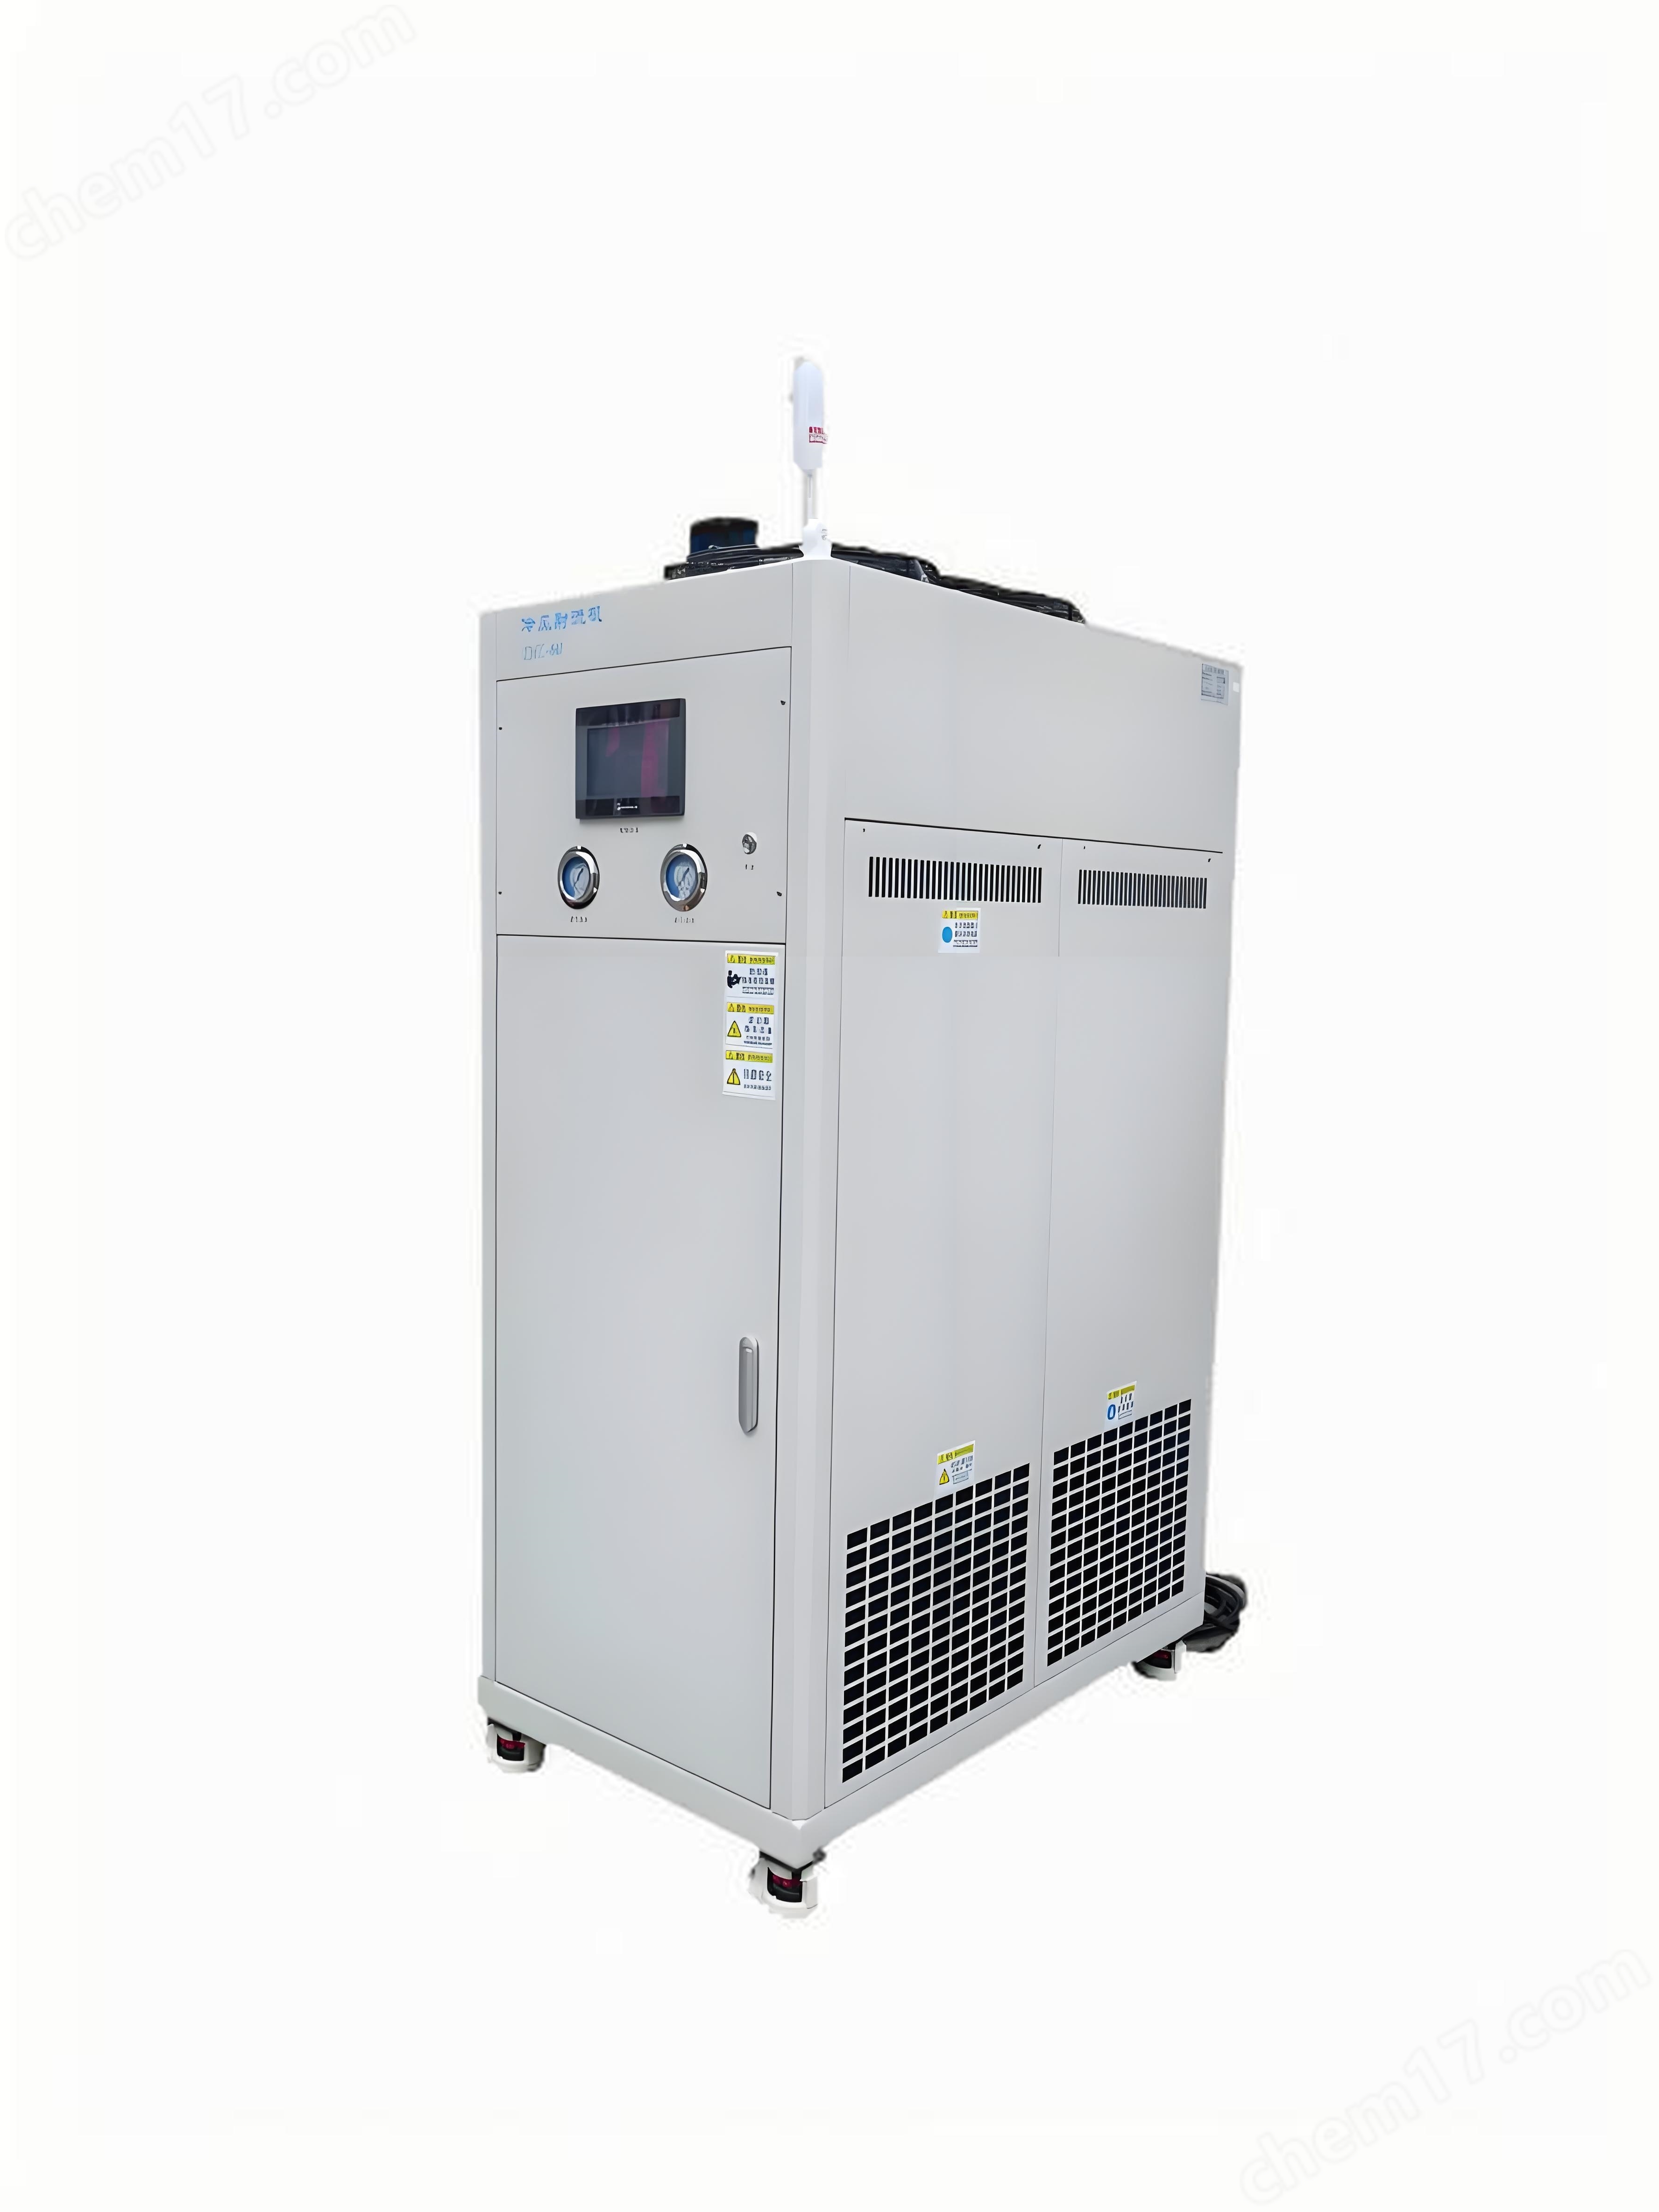

Tieftemperaturbearbeitung von Edelstahl
VerhandlungsfähigAktualisieren am05/06
- Modell
- Natur des Herstellers
- Hersteller
- Produktkategorie
- Ursprungsort
Übersicht
Die Tieftemperaturbearbeitung von Edelstahl ist ein spezieller Prozess, der darauf ausgerichtet ist, die Schneideigenschaften von Werkstoffen zu verbessern, die Werkzeuglebensdauer zu verlängern, die Oberflächenqualität und die Abmessgenauigkeit des Werkstücks zu verbessern, indem die Bearbeitungstemperatur gesenkt wird.
Produktdetails
Tieftemperaturbearbeitung von EdelstahlEs handelt sich um ein spezielles Verfahren, das darauf ausgerichtet ist, die Schneideigenschaften von Werkstoffen zu verbessern, die Werkzeuglebensdauer zu verlängern, die Oberflächenqualität und die Abmessgenauigkeit des Werkstücks zu verbessern, indem die Bearbeitungstemperatur gesenkt wird. Diese Technik eignet sich besonders für schwere bearbeitbare Materialien wie Edelstahl, da die Bearbeitung solcher Materialien bei normaler Temperatur häufig mit einer hohen Schneidkraft und einer Wärmeansammlung einhergeht, was zu einer Beschleunigung des Werkzeugverschleißes und einer Verformung des Werkstücks führen kann.
Arbeitsprinzip
Verringerung der Wärmewirkung:
Die Bearbeitung unter niedrigen Temperaturen kann die durch Reibung erzeugte Wärme effektiv reduzieren und so eine Verformung oder Restspannung des Werkstücks durch Überhitzung vermeiden.
Verbesserung der Materialhärte und -beständigkeit:
Die Senkung der Temperatur kann bestimmte Metallmaterialien, einschließlich Edelstahl, schräger machen, was dazu beiträgt, den Schneidwiderstand zu verringern, das Schneiden zu erleichtern und eine bessere Oberflächenreinigkeit zu erzielen.
Verlängerung der Werkzeuglebensdauer:
Eine niedrige Temperaturumgebung verringert die Auswirkungen der beim Schneiden erzeugten Wärme auf das Werkzeug und verringert das Risiko einer Weichung oder Oxidation des Werkzeugmaterials, was die Lebensdauer des Werkzeugs verlängert.
Kontrolle mikrostruktureller Veränderungen:
Für bestimmte Anwendungen kann die Tieftemperaturbearbeitung helfen, Veränderungen in der Mikrostruktur des Materials zu kontrollieren, wie zum Beispiel die Unterdrückung von Phasenwechseln, die wichtig sind, um die Materialeigenschaften zu erhalten und die Qualität des Fertigproduktes zu verbessern.
Tieftemperaturbearbeitung von Edelstahl:
Vorbehandlungsphase
Reinigung und Entfernung: Entfernen Sie Ölverschmutzung und Verunreinigungen auf der Oberfläche von Edelstahl, um die Qualität der nachfolgenden Verarbeitung zu gewährleisten.
Induktion von Kryotemperatursprödigkeit (für ferritischen Edelstahl): Durch Einweichen von flüssigem Stickstoff oder eine elektronische Gefrierscheibe wird das Werkstück auf die Zieltemperatur (z. B. -50 °C bis -150 °C) gekühlt, um eine Kryotemperatursprödigkeit oder eine martensitische Transformation zu induzieren.
Tieftemperaturumgebung bauen
Auswahl des Kühlmediums:
Flüssiger Stickstoff: Reinheit ≥ 99,999%, Temperatur -196 ° C, geeignet für extrem niedrige Temperaturbearbeitung.
Tieftemperaturgase: wie Druckluft oder Stickstoff, die durch ein Kühlsystem auf -40 ° C bis -80 ° C gekühlt werden, eignen sich für Materialien, die auf flüssigen Stickstoff empfindlich sind.
Kühlungsart:
Außenkühlung: Kühlt nur Werkstück oder Werkzeugoberfläche, geeignet für die Rohbearbeitung.
Innenkühlung: Durch die innere Bohrung des Werkzeugs oder den inneren Kanal des Werkstücks wird eine Tieftemperaturflüssigkeit transportiert, die die Schneidzone gleichmäßig und für die Fertigbearbeitung geeignet macht.
Ausführung der Schneidbearbeitung
Werkzeugmaschine und Werkzeugauswahl:
Werkzeugmaschine: Optionale Präzisionsdrehmaschine, Spindeldrehzahl 25-1600r / min, Zufuhrmenge 0,05-1,50mm / r.
Werkzeuge: Vorzugsweise verwenden Sie innenkühlte Werkzeuge (z. B. innenkühlte Bohrer, Fräser), um sicherzustellen, dass die Tieftemperaturflüssigkeit direkt an die Schneidfläche gelangt. Für kristalline Materialien sind Diamantwerkzeuge erforderlich, um Unterflächenschäden zu reduzieren.
Optimierung der Schneidparameter:
Schneidgeschwindigkeit: Die Zerbrechlichkeit des Materials erhöht sich bei niedrigen Temperaturen und die Schneidgeschwindigkeit kann angemessen erhöht werden (z. B. 200-500 m / min), um die Schneidkraft zu verringern, aber zu vermeiden, dass zu hohe Geschwindigkeiten zu einer Temperaturrückholung führen.
Zufuhrmenge: Je nach Materialhärte angepasst, in der Regel 0,05-0,2 mm / r, um die Schneideffizienz und die Oberflächenrauheit auszugleichen.
Back-Feed-Messer: Präzisionsbearbeitung bei 0,1-1,0 mm gesteuert, um zu vermeiden, dass übermäßige Schneidkräfte zu einer Verformung des Werkstücks oder einem Werkzeugbruch führen.
Flüssigkeitsspritzung bei niedriger Temperatur:
Der Spritzwinkel beträgt in der Regel 30°-45° und der Abstand vom Schneidpunkt 10-30 mm, um sicherzustellen, dass das Kühlmedium die Schneidfläche gleichmäßig abdeckt.
Überwachen Sie die Schneidzone-Temperatur in Echtzeit und regulieren Sie die niedrige Flüssigkeitseinstrahlung über einen Rückkopplungsregler, um die Zieltemperatur (z. B. -50 °C) aufrechtzuerhalten.
Nachbehandlungsphase
Zündbehandlung: Beseitigung der internen Spannungen und Verformungen durch die Tieftemperaturbehandlung, um Härte und Festigkeit auszugleichen.
Oberflächenbehandlung: Polieren, Reinigen und Entfernen von restlichen Kühlmitteln, um die Oberflächenqualität zu verbessern.
Leistungsprüfung: Überprüfung der Tieftemperaturstoßfestigkeit (AKv-Wert) durch den Schabi-Stoßtest, um sicherzustellen, dass das Material bei der Zieltemperatur brechbeständig ist.
Ähnliches Produkt Empfehlen
