- E-Mail-Adresse
- Telefon
-
Adresse
No. 128 Tongxing North Road, Chongqing, China
Produktkategorien
Chongqing Danduo Technology Co., Ltd

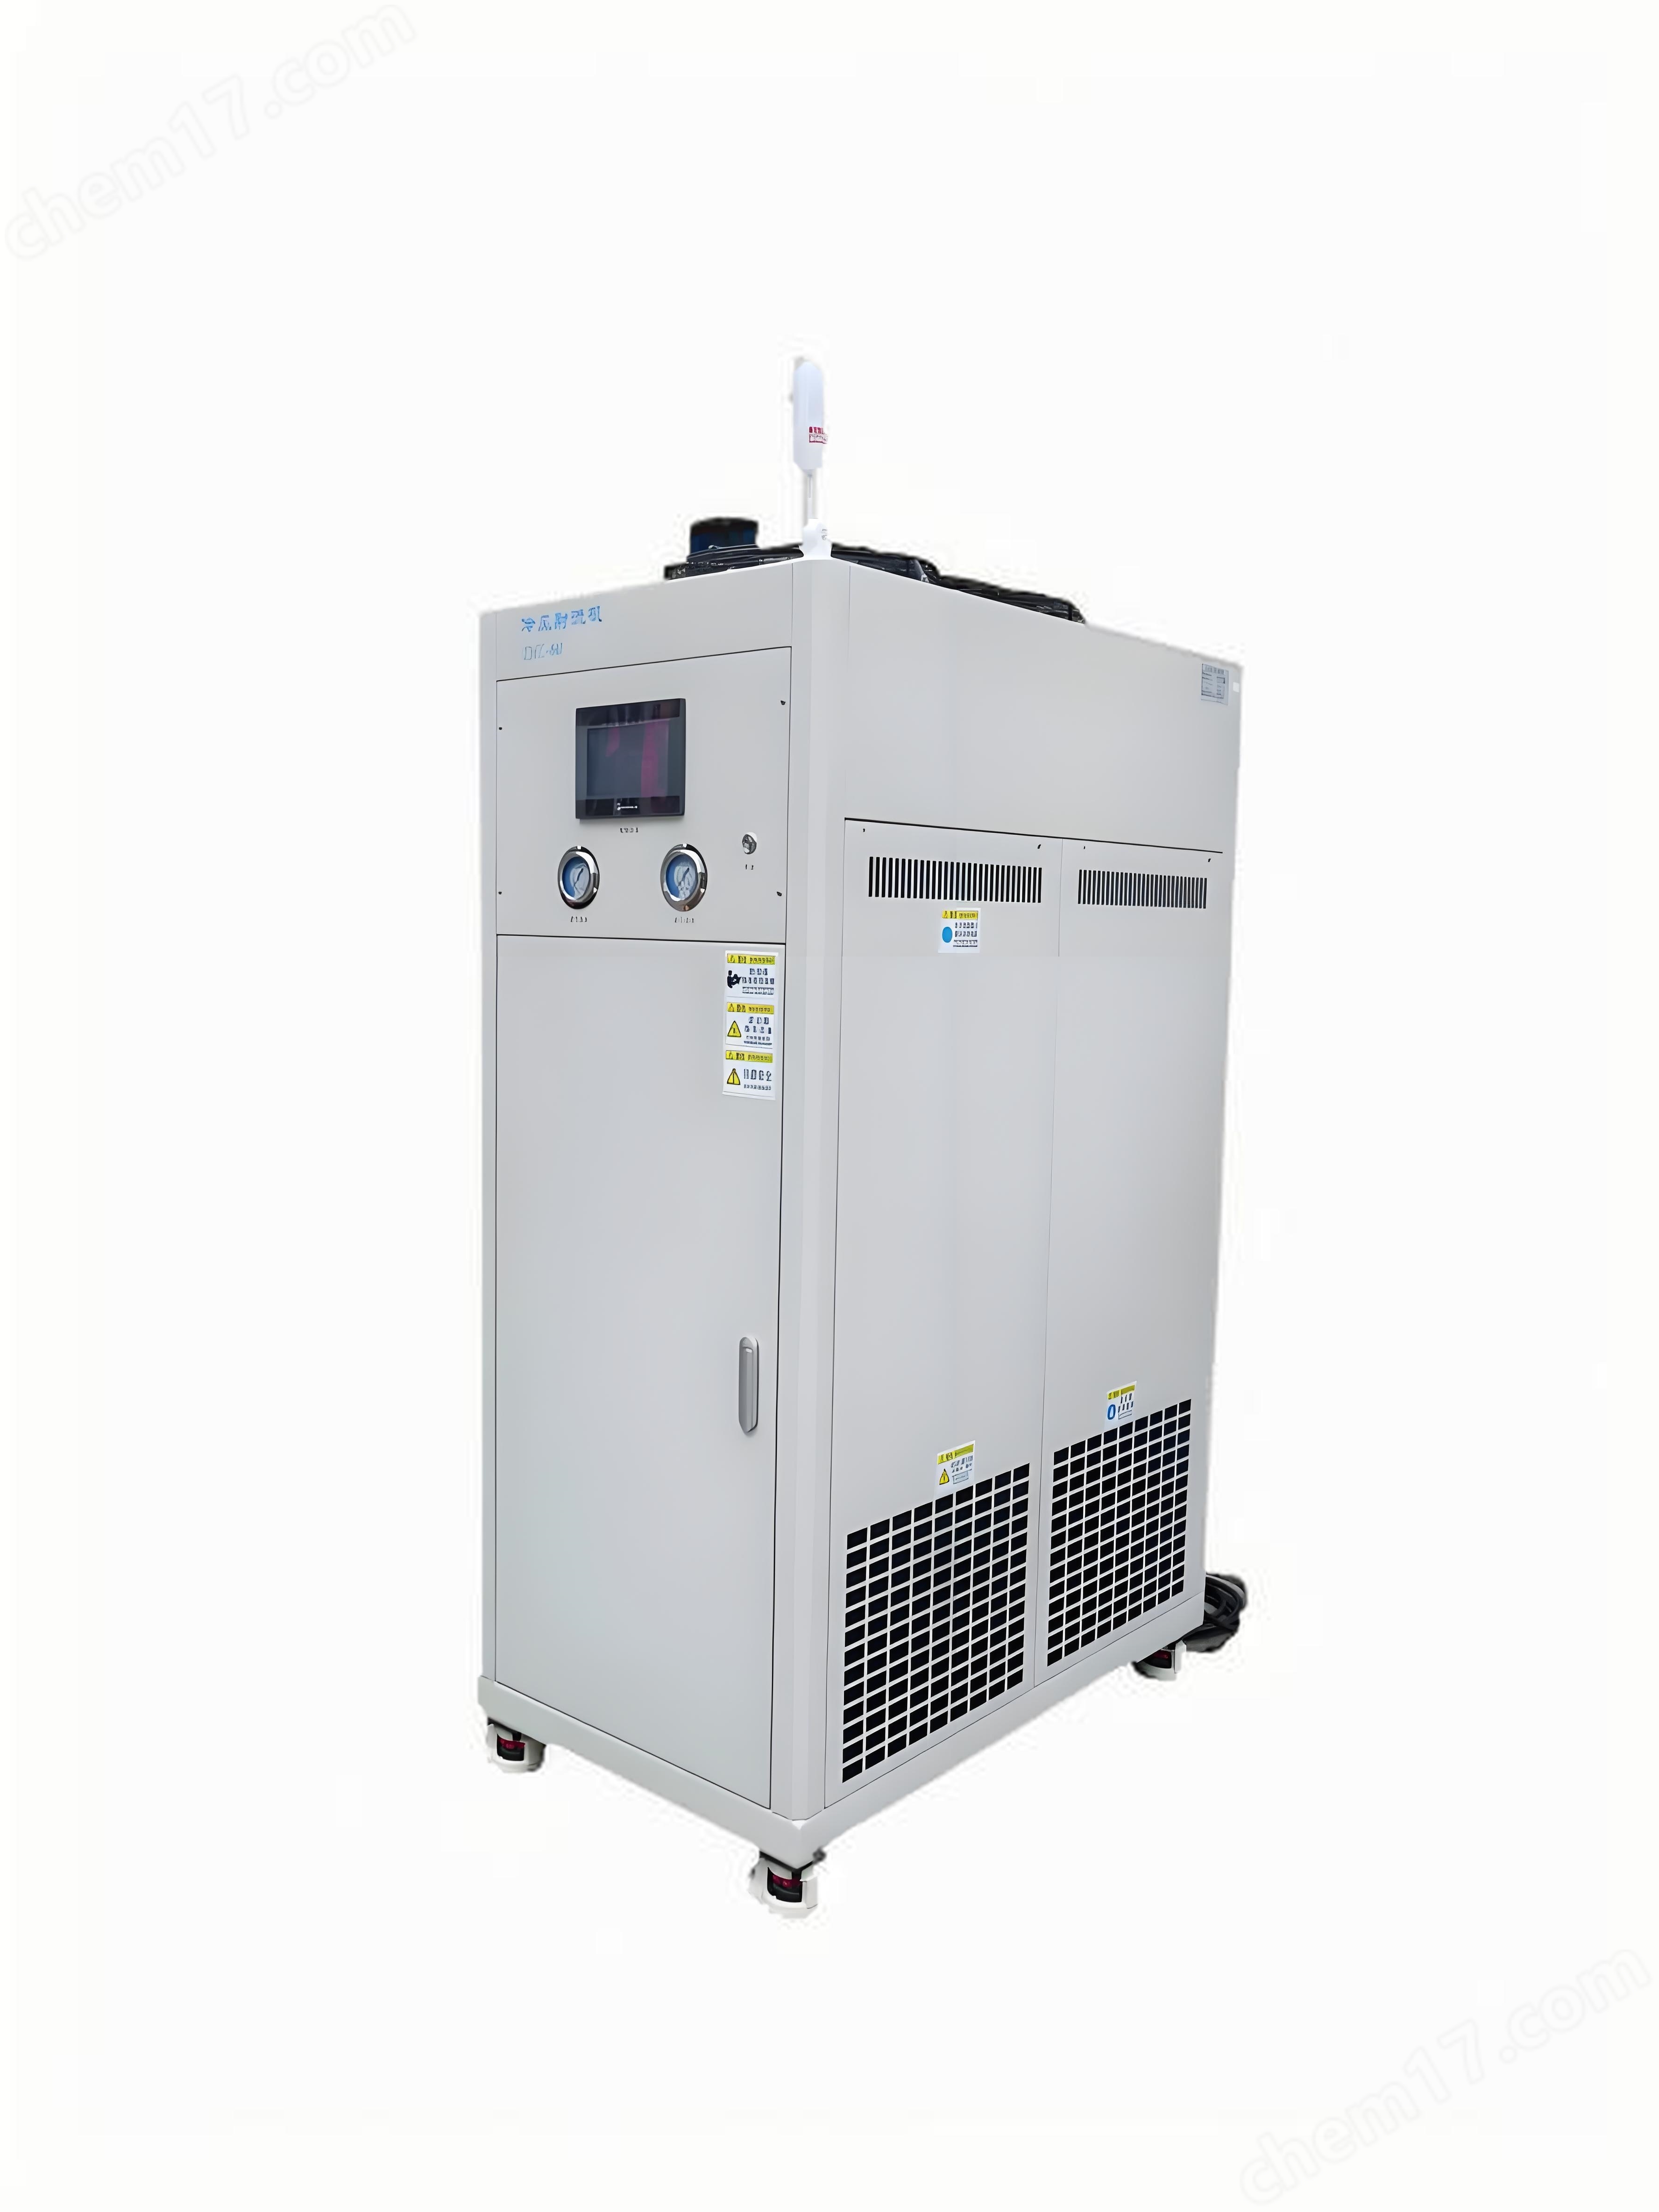
Kristallkörper-Tieftemperatur-Drehbearbeitung
VerhandlungsfähigAktualisieren am05/06
- Modell
- Natur des Herstellers
- Hersteller
- Produktkategorie
- Ursprungsort
Übersicht
Der Kernarbeitsprozess der Kryothemperatur-Drehbearbeitung des Kristallkörpers kann in fünf Schlüsselstufen der Vorbearbeitung des Werkstücks, des Aufbaus der Kryothemperaturumgebung, der Einstellung der Schneidparameter, der Ausführung des Kryothemperaturschneidens und der Prüfung der Verarbeitungsqualität unterteilt werden.
Produktdetails
Kristallkörper-Tieftemperatur-DrehbearbeitungDer Kernarbeitsprozess kann in fünf Schlüsselstufen der Vorbearbeitung von Werkstücken, der Konstruktion einer niedrigen Temperaturumgebung, der Einstellung von Schneidparametern, der Ausführung eines niedrigen Schneids und der Prüfung der Verarbeitungsqualität unterteilt werden. Das Kernziel besteht darin, die Schneideigenschaften des Materials durch eine niedrige Temperaturumgebung zu verbessern und gleichzeitig die Bearbeitungsgenauigkeit und die Oberflächenqualität zu kontrollieren.
1. Vorbearbeitung des Werkstücks:
Zerbrechlichkeitsbehandlung bei niedrigen Temperaturen
Kühlen Sie Werkstücke wie Metalle, Keramiken oder Kristalle auf -20 °C bis -150 °C, um die Zerbrechlichkeit des Materials unter Verwendung von niedrigen Temperaturen zu induzieren.
Typische Methoden:
Flüssiger Stickstoff Eintauchen: Eintauchen Sie das Werkstück für mindestens 10 Minuten in einen flüssigen Stickstoff-Tank und entfernen Sie den Wartstoff, nachdem die starke Verdampfung aufgehört hat (Weißer Rauch reduziert), um sicherzustellen, dass die Gesamttemperatur des Werkstücks gleichmäßig ist.
Elektronische Gefrierscheiben: Mit dem Prinzip der Differenzkühlung von Halbleitern kühlt das Werkstück direkt durch einen ersten oder zweiten Reaktor (-30 ° C) oder einen zweiten Reaktor (-70 ° C), während das Werkstück mit speziellem Flüssigkeitsfilm-Eis gefriert wird, um die Integration der Klemmung und Kühlung zu erreichen.
Fixierung und Positionierung von Werkstücken
Fixieren Sie das gekühlte Werkstück schnell an der Werkzeugscheibe oder dem Arbeitstisch, um eine Temperaturrückholung zu vermeiden, die zum Verschwinden der Brüchlichkeit führt.
Bei der Präzisionsbearbeitung (z. B. Kristallmaterialien) sind hochpräzise Befestigungen erforderlich und die Position des Werkstücks in der Achse (Z-Achse) und im Radius (X-Achse) angepasst wird, um sicherzustellen, dass der Schneidpunkt auf das Werkzeug ausgerichtet ist.
Zweitens, der Aufbau der Kristallkörper-Tieftemperatur-Drehbearbeitung in der Tieftemperatur-Umgebung:
Auswahl des Kühlmediums
Flüssiger Stickstoff: Die Reinheit beträgt 99,999%, wird durch eine flüssige Stickstoffpumpe abgepumpt und durch kleine Metallrundrohre in den Schneidbereich eingespritzt, um eine extrem niedrige Temperaturkühlung von -196 ° C zu erreichen.
Kryotemperaturgase: wie Druckluft oder Stickstoff, das durch ein Kühlsystem auf -40 ° C bis -80 ° C gekühlt wird, werden durch die Düsensprühung auf die Schnittfläche eingespritzt, geeignet für flüssigen Stickstoff empfindliche Materialien.
Kryotemperaturflüssigkeitsmischung: Flüssiger Stickstoff wird in Alkohol injiziert, um eine kryotemperaturflüssigkeit von -90 ° C zu erhalten, die für die Immersionskühlung geeignet ist.
Klassifizierung der Kühlmethode
Außenkühlung: Kühlen Sie nur das Werkstück oder die Werkzeugoberfläche, die Innentemperatur ist immer noch hoch und eignet sich für die Rohbearbeitung.
Innenkühlung: Durch die innere Bohrung des Werkzeugs oder den inneren Kanal des Werkstücks wird eine Tieftemperaturflüssigkeit transportiert, so dass der gesamte Schneidbereich gleichmäßig und die Schneideffekt besser ist und für die Fertigbearbeitung geeignet ist.
Kontinuierliche Kühlung: Die kontinuierliche Kühlung des gesamten Werkstücks oder des Schneidbereichs ist gut, aber mit hohem Energieverbrauch.
Unterbrechungskühlung: nur teilweise beim Schneiden, geeignet für temperaturempfindliche Materialien.
Temperaturregelung und Feedback
Verwenden Sie einen Temperatursensor zur Echtzeit-Überwachung der Schneidbereichstemperatur und regulieren Sie die niedrige Flüssigkeitseinstrahlung über einen Rückkopplungsregler, um die Zieltemperatur (z. B. -50 °C) aufrechtzuerhalten.
Wenn der Vorschubsregler eine Änderung der Eingangsleistung des Bearbeitungssystems erkennt, passt der Durchfluss automatisch an, um Temperaturschwankungen zu kompensieren.
3. Einstellung der Schneidparameter:
Werkzeugmaschine- und Werkzeugauswahl
Werkzeugmaschine: mit Präzisionsdrehmaschine, Spindeldrehzahlbereich 25-1600r / min, Zufuhrmenge 0,05-1,50mm / r, um die dynamischen Anforderungen des Tieftemperaturschneidens zu erfüllen.
Werkzeuge: Vorzugsweise verwenden Sie innenkühlte Werkzeuge (z. B. innenkühlte Bohrer, Fräser), um sicherzustellen, dass die Tieftemperaturflüssigkeit direkt an die Schneidfläche gelangt. Für kristalline Materialien sind Diamantwerkzeuge erforderlich, um Unterflächenschäden zu reduzieren.
Optimierung der Schneidparameter
Schneidgeschwindigkeit: Die Zerbrechlichkeit des Materials erhöht sich bei niedrigen Temperaturen und die Schneidgeschwindigkeit kann angemessen erhöht werden (z. B. 200-500 m / min), um die Schneidkraft zu verringern, aber zu vermeiden, dass zu hohe Geschwindigkeiten zu einer Temperaturrückholung führen.
Zufuhrmenge: Je nach Materialhärte angepasst, in der Regel 0,05-0,2 mm / r, um die Schneideffizienz und die Oberflächenrauheit auszugleichen.
Back-Feed-Messer: Präzisionsbearbeitung bei 0,1-1,0 mm gesteuert, um zu vermeiden, dass übermäßige Schneidkräfte zu einer Verformung des Werkstücks oder einem Werkzeugbruch führen.
4. Durchführung des Niedertemperaturschneidens:
Tieftemperaturflüssigkeitsspritzung
Wenn Sie die Werkzeugmaschine gestartet haben, öffnen Sie den Flüssigstickstoffbehälter oder das Kryogengasventil und richten Sie das Kühlmedium über die Düse auf den Schneiddeformationsbereich aus (z. B. die Position, in der die Messerfläche vor dem Werkzeug mit den Spannen in Kontakt steht).
Der Spritzwinkel beträgt in der Regel 30°-45° und der Abstand vom Schneidpunkt 10-30 mm, um sicherzustellen, dass das Kühlmedium die Schneidfläche gleichmäßig abdeckt.
Schneidprozessüberwachung
Beobachten Sie in Echtzeit die Schneidkraft, die Schneidtemperatur und die Spannform und passen Sie den Kühlstrom oder die Schneidparameter an, um die Bearbeitung zu optimieren.
Für kristalline Materialien ist es notwendig, die Schnittvibrationen streng zu kontrollieren, um Unterflächenrisse oder Positionsfehler zu vermeiden.
Entfernung und Reinigung
Spülen Sie den Schnittbereich mit einer Flüssigkeit bei niedriger Temperatur, um die Ableitung von Spannen zu erleichtern und ein Sekundärschneiden zu verhindern.
Nach der Bearbeitung wird die Oberfläche des Werkstücks mit Alkohol oder deionisiertem Wasser gereinigt und das restliche Kühlmedium entfernt.
5. Qualitätsprüfung:
Oberflächenrauheitsprüfung
Durch die Messung der Oberflächenrauheit (Ra-Werte) mit einem Profilmesser oder einem Atomkraftmikroskop (AFM) kann das Tieftemperaturschneiden den Ra-Wert in der Regel auf weniger als 0,8 μm senken.
Mikrostrukturanalyse
Die Mikrostruktur der bearbeiteten Oberfläche wird mit dem Scan-Elektronenmikroskop (SEM) oder dem Transmission-Elektronenmikroskop (TEM) beobachtet, um die Kornfeinerung, die Dicke der Bearbeitungsschicht und die Restspannungsverteilung zu bewerten.
Typisches Ergebnis: Ultra-Tieftemperaturschneiden verfeinert die Oberflächenkorngröße, verringert die Dicke der Bearbeitungsschicht und erhöht gleichzeitig die Restdruckspannung der Oberfläche und erhöht die Ermüdungsdauer.
Leistungstest
Durchführen Sie Härteprüfungen, Müdigkeitsprüfungen oder optische Eigenschaften (z. B. Kristalldurchlässigkeit) der bearbeiteten Werkstücke, um die Verbesserung der Materialeigenschaften durch Tieftemperaturschneiden zu überprüfen.
Ähnliches Produkt Empfehlen
