-
E-Mail-Adresse
leon@chinafema.cn
-
Telefon
17761910072
-
Adresse
3 Gebäude des Hongchuang Science and Technology Parks in Suzhou
Suzhou Fermaco Automation Technology Co., Ltd
Details zum Prüfverfahren des Bühler-Härtemessers
Datum:2025-11-20Lesen Sie:0
Das Bücher-Härtemesser ist ein Kernausrüstung für die Härteprüfung von Metallmaterialien, dessen Genauigkeit sich direkt auf die Produktqualitätskontrolle und die Prozessoptimierung auswirkt.Gemäß JJG150-1990 "Prüfverfahren für Metall-Bühler-Härtemesser" und der internationalen Norm ISO 6506-1 muss die Prüfung von Bühler-Härtemessern streng von den technischen Anforderungen, Prüfelementen, Prüfmethoden und Ergebnissen in vier Dimensionen kontrolliert werden.
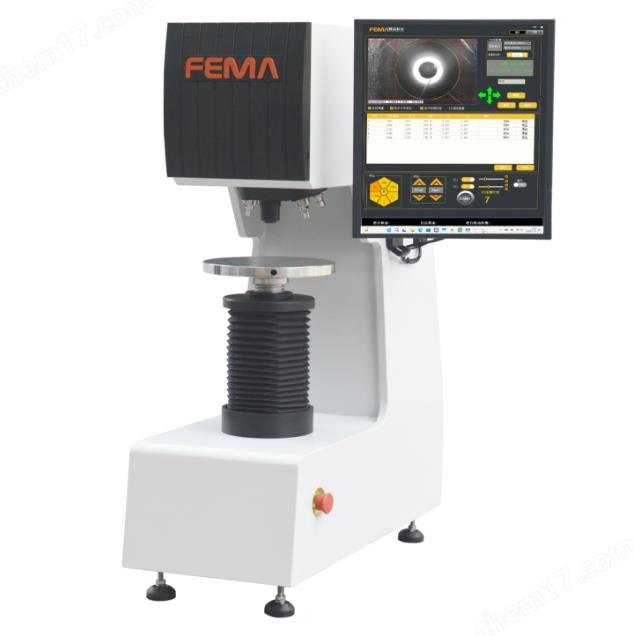
Technische Anforderungen: Grundlage für die Prüfung
Bühler-Härtemessgeräte müssen die folgenden Grundbedingungen erfüllen:
1. Umweltanpassung: Betriebstemperatur 10-35 ℃, Umweltsauberkeit ohne Vibrationen, kein korrosives Gas, die Ausrüstung muss fest installiert und auf die Ebene eingestellt werden.
2. Mechanische Eigenschaften: Spindel, Verstärkungsmechanismus, Puffermechanismus und Messgerät müssen flexibel funktionieren, die Testkraft ist glatt und ohne Schütteln, die Schraubenhebung ohne Schütteln. Die Testtischfläche muss glatt und glatt sein, die Vertikalität der Spindel und der Testtisch ≤ 0,2/1000, die Hebeschraube und die Koaxialität der Spindel ≤ 0,5 mm.
Testkraft Genauigkeit: Testkraft Nennwert Fehler ≤ ± 1,0%, zum Beispiel 10/3000 (29420N) Testkraft muss streng im Bereich 29126-29714N kontrolliert werden.
4. Presskopf und Messgerät: Karbidkugelpresskopf Durchmessertoleranz ± 0,005mm (10mm Nominalwert), Oberflächenrauheit Ra≤0,2μm, Härte≥HV1500; Der Verteilungswert des Druckmessgerätes muss ≤ 0,5% des Druckdurchmessers sein und erlaubt einen Fehler von ± 0,5%.
Prüfung: Der gesamte Prozess wird abgedeckt
Die Prüfungen umfassen Aussehen, Komponentenleistung und Gesamtgenauigkeit:
1. Erscheinungsprüfung: Bestätigen Sie, dass die Namensschild-Informationen vollständig sind und das Gerät nicht beschädigt ist.
2. Komponentenprüfung: einschließlich der Vertikalität der Spindel, der Koaxialität, der Prüfpräzision, des Druckkopfdurchmessers und der Härte, des Druckmessgerätefehlers usw.
3. Prüfung des Wertes: Wählen Sie gleichmäßig fünf Punkte auf dem Standardhärteblock aus, messen Sie den Druckdurchmesser und berechnen Sie den Durchschnittswert der Härte, um Wertfehler und Wiederholbarkeit im Vergleich zu den Standardwerten zu zeigen.
Prüfmethode: wissenschaftliche Strenge
1. Testkraft Kalibrierung: mit einem Standard-Kraftmessgerät im Bereich der Testkraft Hebel Fahrt drei Punkte zu prüfen, nehmen Sie drei Lesen Mittelwert Berechnung Fehler.
2. Druckmessung: Messen Sie den Durchmesser der beiden vertikalen Richtungen mit dem optischen Mikroskop, nehmen Sie den Durchschnittswert und die Differenz zwischen den beiden Durchmessern beträgt ≤1%.
3. Berechnung des Fehlers:
Anzeigefehler = (Durchschnittswert des Härtemesswertes - Standardblöckenhärtewert) / Standardblöckenhärtewert x 100%
Wiederholbarkeit = (maximaler Härtewert - minimaler Härtewert) / Durchschnittswert des Härtemesswertes x 100%
Ergebnisverarbeitung und Zyklus: Geschlossenes Kreislaufmanagement
Das Prüfergebnis muss den Prozeduranforderungen entsprechen, sonst sind Anpassungen oder Reparaturen erforderlich. Die Härtemesserprüfungszeit beträgt in der Regel 1 Jahr und kann bei häufigem Gebrauch oder bei harscher Umgebung auf 6 Monate verkürzt werden. Zertifizierung nach Konformitätsprüfung, Kennzeichnung von Wertfehlern, Wiederholbarkeit und Gültigkeitsdauer, um sicherzustellen, dass die Geräte kontinuierlich die Genauigkeitsanforderungen erfüllen.
Die Prüfung von Bücher-Härtemetern ist ein entscheidender Bestandteil, um die Zuverlässigkeit der Prüfdaten zu gewährleisten. Durch den standardisierten Prozess und die Präzisionsinstrumentkalibrierung kann der Fehlerbereich effektiv kontrolliert werden und die Qualitätskontrolle von Metallmaterialien solide Unterstützung bietet.