-
E-Mail-Adresse
1019062891@qq.com
-
Telefon
18021603489
-
Adresse
Zimmer 108, Gebäude 3, Heqi Zhihui Science Park, 118 An Yang Road, Huichu District, Suzhou
Weisite Technology (Suzhou) Co., Ltd
【2025 Instrument科普】Arbeitsprinzip und Prozessoptimierung von Doppelschrauben-Schmelzextrudern für Pharma
Datum:2025-12-02Lesen Sie:0
I. Arbeitsprinzip
Pharmazeutische DoppelschraubeextruderDas Kernprinzip kann als folgt zusammengefasst werden:Zwei oder mehrere Materialien (in der Regel API, Polymerträger, funktionelle Zubehör) werden in einem beheizten Zylinder durch die Förderung, Schneiden, Mischen und Schmelzen von zwei miteinander zusammengreifenden, in der gleichen oder umgekehrten Richtung drehenden Schrauben zu einer homogenen, kontinuierlichen Schmelze gebildet, die schließlich durch den Formkopf extrudiert wird und nach der Kühlung ausgehärtet wird, um eine feste Dispersion oder einen Komplex der gewünschten Form zu erhalten.
Der Workflow kann in folgende wichtige Schritte unterteilt werden:
1. Fütterungs- und Feststoffförderbereich
Prozess: Vorgemischtes trockenes Mischmaterial wird von der Fütteröffnung hinzugefügt. Im ersten Abschnitt der Schraube wird das Material hauptsächlich auf den mechanischen Schub angewiesen, der durch die Drehung der Schraube erzeugt wird.
MerkmalDie Temperatur in diesem Bereich ist niedrig und das Material bleibt im Wesentlichen fest. Schraubenelemente sind in der Regel Förderelemente mit tieferen Schrauben, um Druck aufzubauen und zu verhindern, dass sich das Material vorzeitig verstopft.
2. Schmelz- und Plastisierungsbereich
ProzessWenn das Material nachgelaufen wird, beginnt der Heizer an der Außenwand des Zylinders, das Material zu erwärmen. Gleichzeitig erzeugt ein starkes Schneiden des Materials eine große Reibungshärme. Wenn die Materialtemperatur ihre Glasumstellungstemperatur oder -schmelzpunkt erreicht, beginnt es zu weichen und zu schmelzen.
Merkmal: Dies ist einer der wichtigsten Bereiche. Verschraubungskombination ändert sich, EinführungKneifen Blöcke. Der Kneifblock erzeugt eine intensive radiale und axiale Mischung, die eine gleichmäßige Wärmeübertragung gewährleistet und alle Komponenten schmelzt und homogenisiert. Die Temperaturregelung in diesem Bereich ist von entscheidender Bedeutung.
3. Mischung und Verteilung
ProzessBei der Schmelze werden die einzigartigen Vorteile der Doppelschraube voll genutzt. Die Verknüpfung der beiden Schrauben erzeugt eine Selbstreinigungswirkung, die verhindert, dass das Material auf der Schraube verbleibt und sich abbaut.
Verteilte MischungDurch die Führung und Rotationsveränderung der Gewindeelemente wird die Schmelzestrophosphäre verschiedener Komponenten ständig gezogen, gefaltet, aufgeteilt und neu angeordnet, um eine gleichmäßige makroskopische Verteilung zu erreichen.
Dezentrale MischungDurch die starke Schärkraft des Kneifblocks werden die ursprünglich wiedervereinigten, schwer löslichen Arzneimittelpartikel (API) gebrochen und gleichmäßig in die Polymerschmelze verteilt. Dies ist entscheidend für die Bildung von amorphen Feststoffdispersionen und die Verbesserung der Medikamentlöslichkeit.
MerkmalDie Schnittfestigkeit und die Mischeffizienz in diesem Bereich bestimmen direkt die Qualität des Endprodukts.
4. Abgasbereich (optional)
ProzessWenn das Material flüchtige Lösungsmittel, Feuchtigkeit oder niedermolekulare Substanzen enthält, kann ein Abgassegment an der Schraube entworfen werden. Durch die Senkung des Zylinderdrucks gelangen diese flüchtigen Stoffe aus dem Material und werden durch das Vakuumsystem abgepumpt.
MerkmalSehr nützlich für Prozesse, bei denen Rückstände von Lösungsmitteln entfernt oder Entfernung durchgeführt werden müssen.
5. Mess- und Druckbereich
ProzessIn der Nähe des Formkopfes wird die Schraube flach und spielt eine Messfunktion, um die Ausgangsmenge des Materials genau zu steuern. Gleichzeitig wird ein weiterer hoher Druck aufgebaut, der die Schmelze durch den Formkopf zwingt.
MerkmalGewährleistung der Kontinuität und Stabilität der Extrusion.
6. Extrusion und Formgebung
Prozess: Gleichmäßiges Schmelzglied wird durch einen bestimmten Formkopf (z. B. Strangmatriz, Blattmatriz) extrudiert. Die extrudierten Streifen oder Scheiben gelangen sofort in das Kühlsystem (wasser- oder luftgekühlt) und härten schnell aus.
Nachbearbeitung: Der ausgehärtete Extrud wird in der Regel gezogen und in Pellets oder dünne Scheiben geschnitten, um den anschließenden Präparationsbetrieb wie das Pressen und Füllen von Kapseln zu erleichtern.
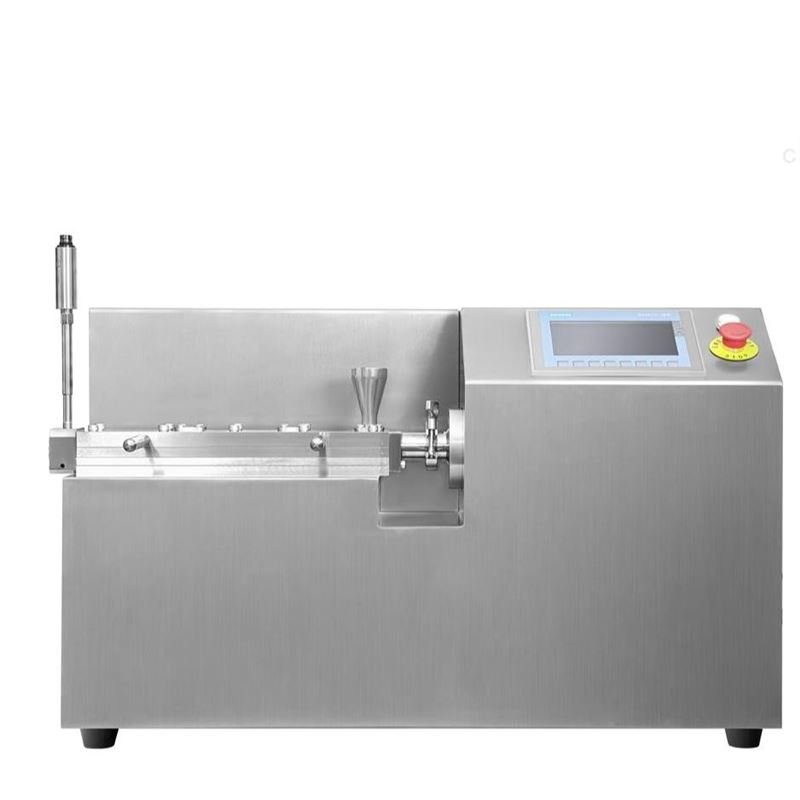
II. Prozessoptimierung
Ziel der Prozessoptimierung ist esGute Reproduzierbarkeit, stabile QualitätDas Produkt ist im KernGewährleistung der gleichmäßigen Verteilung der Medikamente im optimalen Zustand (in der Regel amorphos) im TrägerGleichzeitig wird thermischer Abbau und Überschneiden vermieden. Die Optimierung geht hauptsächlich um die folgenden Schlüsselparameter:
Formulierungsoptimierung (Formulation Optimization)
Das ist die Grundlage des Erfolgs.
FahrzeugauswahlHäufig verwendete Polymere wie HPMCAS, HPMC, PVP VA64, Soluplus usw. Der geeignete Träger muss entsprechend der Eigenschaften des API (Säure-Alkali, Molekulargewicht) und der Ziellöslichkeit (pH-abhängig oder nicht-pH-abhängig) ausgewählt werden.
API EigenschaftenDie intrinsische Löslichkeit, Schmelzpunkt, thermische Stabilität, Dosierung usw. der API beeinflussen direkt das Prozessfenster.
Hilfsmittel: Oberflächenaktive Mittel zur Verbesserung der Feuchtigkeit oder Weichmacher zur Verbesserung der mechanischen Eigenschaften des Extruds hinzugefügt werden können.
Prozessparameteroptimierung (Process Parameter Optimization)
Dies ist das Kernregulationsmittel der Heißschmelze-Extrusionstechnologie.
•Zu niedrigMaterial kann nicht vollständig schmelzen, ungleichmäßige Mischung, weiße Punkte. •Zu hoch: Kann zu thermischem Abbau von API oder Trägern und Medikamenten-Rekristallisation führen. •OptimierungVon der Zuführöffnung bis zum Formkopf steigt die Temperatur in der Regel treppig. Es muss gefunden werden, was die Schmelze garantiert und keinen Abbau verursacht.Niedrige Wirkungstemperatur. | ||
•Hohe Drehzahl: Schneiden stark, gute Streuung, aber hohe Ertragsquote, kurze Aufenthaltszeit; Es kann zu Überhitzung und Abbau führen. •Niedrige Drehzahl: Schnitt schwach, Mischung kann nicht ausreichend sein, aber länger bleiben, fördert die Wärmeübertragung und Reaktion. •OptimierungUnter der Voraussetzung, dass die Mischung gleichmäßig ist, kann die Auswahl die Produktionskapazität erfüllen und den Abbau nicht verursachenNiedrige effektive Drehzahl. | ||
•Zu hohe FüllrateZu hoher Druck im Zylinder kann zu Überschüttung oder Motorüberlastung führen. •Zu niedrige FüllrateDas Material bleibt zu lange im Zylinder und kann ebenfalls zu einem Abbau führen. •OptimierungNormalerweise mit der Schraubendrehzahl angepasst, um eine stabile, moderate Füllquote (in der Regel bei 50% -80%) aufrechtzuerhalten. | ||
•KneifenwinkelJe kleiner der Winkel (z. B. 30 °), desto stärker der Schnitt, desto besser der Streuungseffekt; Je größer der Winkel ist (z. B. 60°), ist die Verteilung überwiegend gemischt. •Falsche ZeilenwinkelÄnderung des Materialflusswegs und Verbesserung der Mischung. •OptimierungDesignen Sie die richtige Schraubenkombination entsprechend der Partikelgröße und der Härte der API. Für API, die schwer zu verteilen sind, müssen nach dem Schmelzbereich hohe Schnittfestigkeitssegmente hinzugefügt werden. | ||
•OptimierungDurch die Einstellung der Schraubenkombination und der DrehzahlEnge AufenthaltszeitverteilungDadurch wird sichergestellt, dass alle Materialien die gleiche Verarbeitungsgeschichte durchlaufen und die Konsistenz zwischen den Chargen verbessert. |
Online-Überwachung und Qualitätskontrolle (In-Line Monitoring & QC)
Raman / NIR Spektrum: Kann auf der Zylinder installiert werden, um die API-Kristallverwandlung (von Anormalität zu Kristall) und die Konzentrationsgleichmäßigkeit in Echtzeit zu überwachenEchtzeit-Freigabetest.
Drehmomentüberwachung: Spiegelt den Druck und die Materialviskosität im Zylinder wider. Plötzliche Änderungen des Drehmoments können eine Unterbrechung der Zufuhr, eine schlechte Schmelze oder einen Abbau vorausschauen.
DrucküberwachungDie Druckstabilität vor dem Formkopf ist der Schlüssel zur Gewährleistung der Form und Qualität des Extrudes.
III. Zusammenfassung und Vorteile
Kernprinzip:Heiß +Schneiden +Mischen =Gleichmäßige Schmelze →Extrusionsformung.
ProzessoptimierungskernDurch systematische RegulierungTemperatur, Drehzahl, Zufuhr, SchraubenkombinationDie vier Hauptelemente, inProduktqualität (Löslichkeit, Stabilität)、ProduktivitätundProzessrobustheitFinden Sie das beste Gleichgewicht.
Hauptvorteile der pharmazeutischen Schmelzextrusion:
Signifikante Verbesserung der Löslichkeit und Bioverfügbarkeit schwerlöslicher Medikamente(hauptsächlich durch Bildung von amorphen Festkörpern).
Kontinuierliche ProduktionHohe Effizienz, leicht zu vergrößern und im Einklang mit QbD und GMP-Konzepten.
Kein Lösungsmittel erforderlichGrün und umweltfreundlich, um Lösungsmittelrückstände zu vermeiden.
Integration mehrerer EinheitenMischen, Granulieren, Herstellen usw. können in einem Schritt abgeschlossen werden.
Gute DichtungVerringerung der Staubexposition und Verbesserung der Arbeitsumgebung.
Zusammenfassend ist die pharmazeutische Doppelschraube-Schmelzextrusion eine leistungsstarke Plattformtechnologie, deren erfolgreiche Anwendung auf ein tiefes Verständnis der Rezepturen, einen präzisen Betrieb der Anlage und eine wissenschaftliche Prozessoptimierung beruht.
Letzter Artikel:Verwendung von Mikrostrahlhomogenen in der Produktion
Nächster Artikel:Anwendungen und Perspektiven von Doppelschraubeextrudern in der Pharmaindustrie