-
E-Mail-Adresse
qd158@goodtechwill.com
-
Telefon
15066169235
-
Adresse
Zimmer 101, Gebäude 19, Hexing Park, Qingdao Netvale, 8, Tongshun Road, Qingdao, Shandong
High Tech Scientific Instruments (Qingdao) Co., Ltd. (High Speed Rail Testing Instruments)
Polymer-PVT-Prüfung bei Anwendungen von Nichtmetallmaterialien für Fahrzeuge
Datum:2025-08-25Lesen Sie:4
PolymerePVT-Prüfung für Anwendungen nichtmetallischer Materialien in Fahrzeugen
Hochgeschwindigkeits-Eisenbahnprüfgeräte
Sammeln Sie möchten: Da sich die Nachfrage auf dem Markt weiter ausdehnt, werden die Leistungsanforderungen für neue Materialien immer höher, der Prozess der Umwandlung von Materialien in Produkte wird begleitet von Temperatur-, Druck- und Volumenänderungen, diese Parameter spielen eine sehr wichtige Rolle für die endgültige Form des Produkts.Die Veränderung des P-V-T-Zustands und die Qualitätsverhältnisse der entsprechenden Produkte, wodurch durch die Anpassung der Prozessparameter ein hochwertiges Produkt erhalten wird, hofft dieser Artikel, durch die Auslegung der Polymer-PVT-Testtechnik, die Entwicklung neuer Materialien und ihrer Produkte und die Anwendungsproduktion zu unterstützen, um die Entwicklung neuer Energiefahrzeuge zu fördern.
Schlüsselwörter: Nichtmetallische Materialien für Fahrzeuge, Spritzextrusionsformen,PVT-Prüfung;
I. Vorwort:
Mit der kontinuierlichen Entwicklung der neuen Energie-Automobilindustrie entwickeln sich die Anforderungen an nichtmetallische Materialien für Fahrzeuge in Richtung hoher Präzision, hoher Funktionalität, Leichtgewicht, niedriger Kosten und hoher Mehrwert, aber derzeit ist die Entwicklung neuer Materialien weit weniger schnell als die Nachfrage des Marktes, die Größenpräzision, Gewichtsgenauigkeit, Arbeitsstabilität und andere Probleme, die im Prozess der Umwandlung von Materialien in Präzisionsprodukte auftreten, dringend eine einfachere und effizientere technische Lösung benötigen.
von PolymerenPVT-Parameter, also die Beziehung zwischen dem Druck (P), Volumen (V) und Temperatur (T) des Polymers, als grundlegende Eigenschaften des Polymers spielen eine sehr wichtige Rolle bei der Herstellung, Verarbeitung und Anwendung von Polymeren. [1].aus PolymerenPVT-Beziehungskurven können die Auswirkungen von Temperatur und Druck auf das Verhältnisvolumen des Polymers und ein intuitives Verständnis von Informationen über die Dichte des Polymers, das Verhältnisvolumen, die Komprimierbarkeit, den Volumenausdehnungskoeffizienten, die Zustandsgleichungen usw. erhalten. Durch die Studie der Polymer-PVT-Beziehung können Phänomene im Spritzgießprozess im Zusammenhang mit Druck, Dichte, Temperatur usw. erhalten werden, die Ursachen für Verzerrungen, Kontraktionen, Blasen, Mängelpunkte und andere Mängel bei der Produktverarbeitung analysiert werden, um schneller die besten Prozessparameter zu entwickeln, um qualitativ hochwertige Produkte zu erhalten. Daher sind genauere und realistischere PVT-Daten für genauere Prognosen, Bewertungen, Optimierungen und Berechnungen erforderlich.
Zwei,PVT Prüfprinzipien:
PolymerePVT-Prüfgeräte bestehen hauptsächlich aus Testbehältern, Prüfantriebssystemen, Heizkühlsteuerungssystemen, Sensoren und Datenerfassungsanalysesystemen. Bei der Prüfung wird eine feste Menge von Polymeren nach der eingestellten Temperatur erwärmt oder gekühlt, können Sie die Geschwindigkeitstemperatur wählen, die Genauigkeit der Temperaturregelung mit der analogen Luftströmungskühlung erhöhen, den Druck des Druckkolbens mit dem Servomotor steuern, um den konstanten Druck aufrechtzuerhalten, und dann mit einem hochpräzisen Gitter die Volumenänderungen des Polymeren erkennen, wenn sich die Temperaturänderungen ausdehnen oder zusammenziehen. Der Prozess gewährleistet die Dichtheit des Systems, verhindert Leckage und den Eintritt von Luft, um Dichte, Verhältnis und andere Daten zu erhalten.
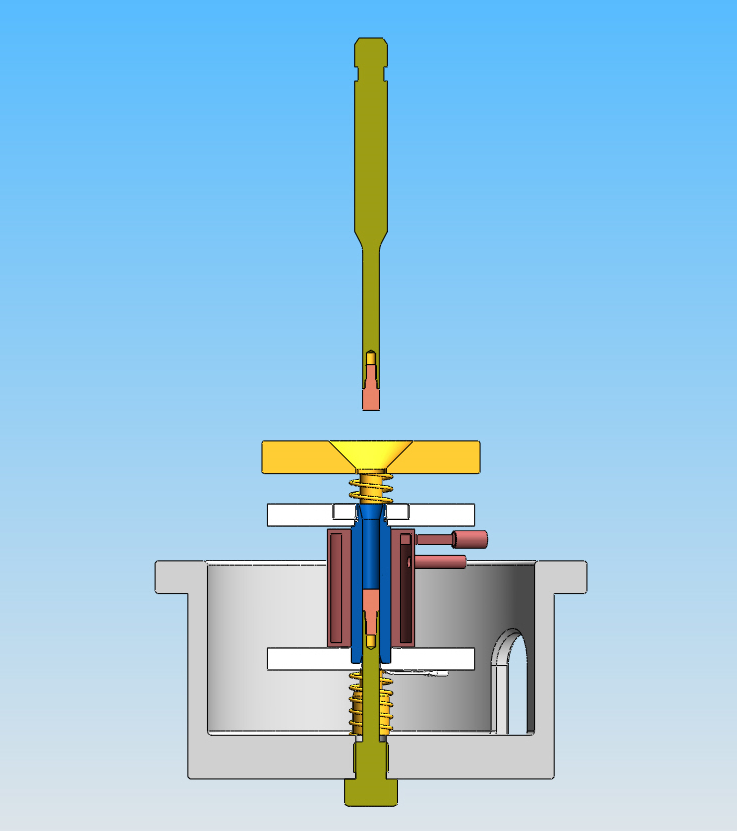
Bild1 PVTStruktur der PrüfgerätePrinzipien
Drei,Anwendung der PVT-Beziehung
Anwendungen1:Ergebnis beim SpritzgießenPVTZustandsänderungskurven;
Im Spritzgießprozess, nicht-Newton-Kunststoff-Schmelze in der Form Hohlraum nicht-isotherme transiente Strömung, Schmelze einerseits durch den Kontakt mit der niedrigen Temperatur Form schnell abkühlen, auf der anderen Seite durch die hohe Schneidgeschwindigkeit schneiden und Wärme erzeugen, während dieser Zeit durch verschiedene Druck, Temperatur und Schneidgeschwindigkeit Veränderung Prozess, umVollständigZur Beschreibung der Auswirkungen der Bearbeitungsbedingungen auf die Fließeigenschaften der Schmelze ist es wichtig, die Klebrigkeit unter verschiedenen Bedingungen (Druck, Temperatur und Schneidgeschwindigkeit) zu kennen.[2]Polymermaterialien haben auch eine Reihe von Änderungen während des Formprozesses in den unterschiedlichen Eigenschaftsparametern durchlaufen, durch dieDurch die Analyse der P-V-T-Eigenschaftsbeziehungen kann der entsprechende Bearbeitungsweg in der PVT-Beziehungskurve des Materials gefunden werden.
Tabelle12] Parameter des Spritzgießprozesses
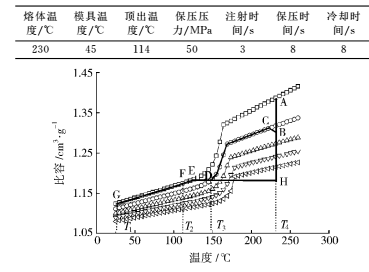
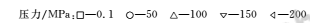
Bild2[2] PVTZustandskurven und Spritzgießverfahrenswege
Bild2gezeigt,A-B-C-D-E-F-GDie Route geht durch die TabelleGrProzessparameter undPVTDie Kurve beschreibt den gesamten Spritzgussprozess.Der Spritzgussprozess umfasst in der RegelFolgende Phasen:
Plastifizierung: Abbildung A Punkte, die den Zustand der Schmelze vor der Injektion anzeigen, die plastifiziert ist und sich bei Schmelztemperatur befindet.plastischer Druck erhöht,Plastifizierungszeiterhöht,SchmelztemperaturErhöhung,Gute plastifizierte Qualität, gleichmäßige Temperatur, aber plastifizierte Effizienzsinken,Der allgemeine Rückdruck ist nicht zu hoch. Je niedriger der Rückdruck, desto besser, sollte nicht überschritten werden.von 20 MPa.
2. Füllen (Injektion): Abschnitt A-B ist die Füllungs-Injektionsphase des Materials bei der Plastisierungstemperatur (T4). Wenn der Injektionsdruck nicht ausreicht, kann es leicht zu Produkteinfällen kommen. Bei hohem Druck schrumpft sich das Produkt.
3. Injektionswechsel zum Haltdruck: Abschnitt B-C ist der Wechsel von der Füllung zum Haltdruck. Genaues Schalten ist der Schlüssel zur Gewährleistung des Drucks in der Typkammer, wenn der Schalten zu früh ist, muss das Füllen unter Druck abgeschlossen werden, was eine größere Druckorientierung verursacht; Schalten Sie zu spät, kann ein zu hoher Druck in der Formkammer zu einer Überladung führen, wodurch das Produkt fliegende und innere Spannung erzeugt. Während des DruckaufbewahrungsprozessesEingangsöffnungDie hohe Orientierung, die sich an der Stelle ergibt, ist sehr ungünstig für die Qualität des Produkts, um die Orientierung der Drucksicherung zu reduzieren, sollte das Material in der Drucksicherungsphase so wenig wie möglich in die Formkammer gedrückt werden.
4. Kühlformung: Der C-D-Abschnitt der Isodrucklinie ist der Prozess der Druckkühlung des Materials in der Formkammer. Der Druckhalter sollte nicht kleiner als der Injektionsdruck und etwas größer als der Injektionsdruck sein, damit der Druckhalter wirken kann. Druckhaltererhöht,Formdruckerhöht,ProduktdichteErhöhung,Kontraktionsratekleiner werden,Innenspannungerhöhen.Das Material in der D-Punkt-Darstellungskammer wird unter bestimmtem Druck abgekühlt.EingangsöffnungTemperaturT3, Zu diesem Zeitpunkt entspricht das Verhältnis VD. Ab diesem Zeitpunkt gelangt das Material nicht mehr in die Formkammer. Der D-E-Abschnitt ist ein Prozess der isokondensativen Kühlung, der die Druckänderungen in der determinierenden Kammer kühlt, bis die Normaldrucklinie erreicht wird.
5. Öffnen Sie die Form: Abschnitt E-F bezieht sich auf das Produkt, das entlang der Normaldrucklinie gekühlt wird, wenn die Ausgangstemperatur T2 erreicht wird. Der G-Punkt ist die Umgebungstemperatur und bedeutet, dass das Produkt unter Normaldruck auf Raumtemperatur T1 gekühlt wird, wodurch der gesamte Spritzgießzyklus abgeschlossen ist. VG steht für das Verhältnis von Polypropylen bei Raumtemperatur.
Aus dem Bild kann man sehen,Es gibt viele Bearbeitungswege für Spritzgießen,Durchunterschiedliche Prozessbedingungen,Alles möglich.So erreicht jedes Spritzgießen die Normaldrucklinie am gleichen Punkt, so dass die gleiche Volumenkontraktion erreicht werden kann und eine hohe Maßgenauigkeit erreicht wird, 利用PVT-Testtechnik ermöglicht die schnelle Auswahl des einfachsten Bearbeitungswegs.
sollteVerwenden2Methode der Zustandsgleichung zur Erhaltung der thermodynamischen Parameter des Polymers;
Derzeit beschriebene Polymere in der SpritzgusssimulationPVTBeziehung Anwendungen sind weit verbreitet korrigierte Dual-DomainTaitZustandsgleichung. Durch RechtPVTNichtlineare Regression der TestdatenTaitZustandsgleichung.
Die Zustandsgleichung erlaubt die thermodynamischen Parameter von Polymeren und unterstützt die Spritzgießsimulationssoftware mit einer Datenbank von Materialeigenschaften wie Materialverhältnissen, thermischen Ausdehnungskoeffizienten, isothermischen Kompressionskoeffizienten und Kristalltemperatur. Abhängig von der genauen Zuverlässigkeit der Materialeigenschaftsparameter können sich die Ergebnisse der Computersimulation vom tatsächlichen Formprozess unterscheiden.
Durch Recht9928Hvon diesem MaterialPVTLeistungsstudien unter Verwendung von Korrekturen Dual DomainsTaitDie Zustandsgleichung simuliert ihre Kurven,Wie im Bild3Man sieht,300 barund600 barDie unter Druckbedingungen angepasste Kurve entspricht im Wesentlichen der tatsächlichen Testkurve.
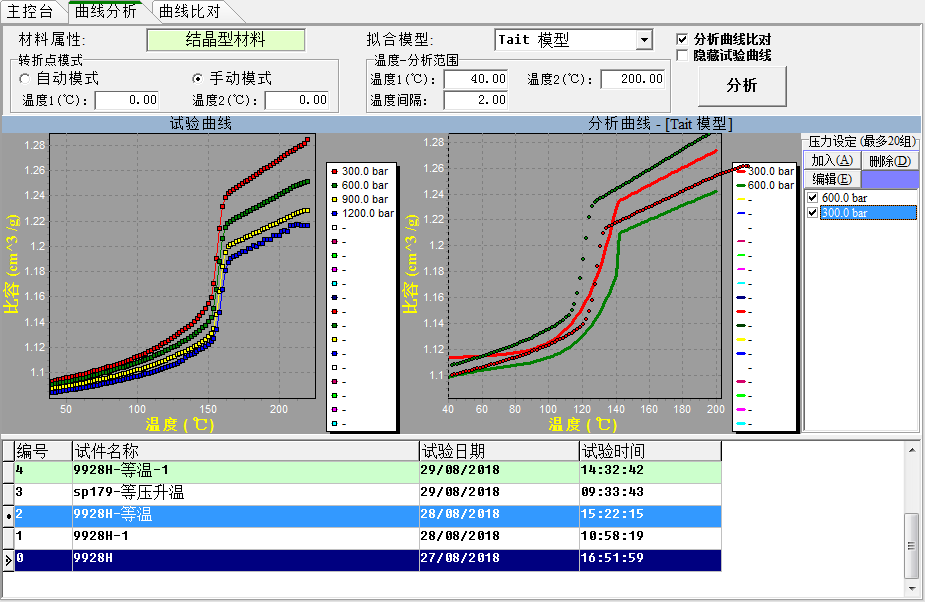
Bild3 Testkurven undTaitModellkurvenvergleich
Anwendungen3: MesssammlungKompatibelTemperatur und Druck der Phasenwechslung;
|
|
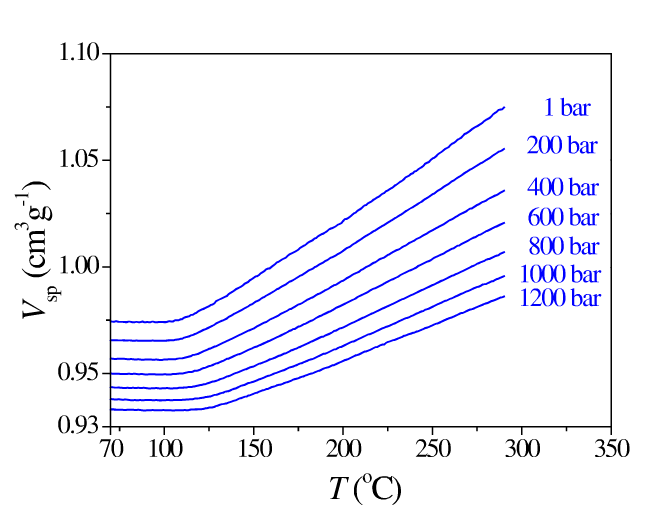
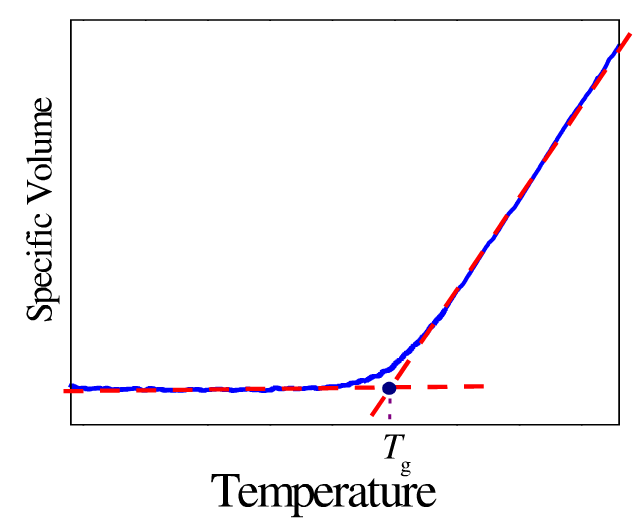
Bild4 VersammlungKompatibelDingePhasenwechseltemperatur unter unterschiedlichem Druck
Wie im Bild4Durch die Prüfung des Polymers unter unterschiedlichem DruckPVTDie Beziehungskurve zeigt intuitiv die Phasenübergangstemperatur des Polymers unter verschiedenen Druckbedingungen.
4. Schlussfolgerung
Durch PolymerePVTBeziehungenTest,Sie können nicht nur den optimalen Produktionsprozessweg finden, sondern auch die Erscheinung von Produkten in der Produktion reduzieren.Aussehen, Größe, Gewicht usw.Qualitätsprobleme und verschiedene materielle Parameter des Materials, die durch Zustandsgleichungen ermittelt werden können, zur Unterstützung der theoretischen Forschung;PVTTestin Verbindung mit dem tatsächlichen Produktionsprozess,kannVerbesserung der Umwandlungseffizienz der Forschung und Entwicklung neuer Materialien in die Massenproduktion, Förderung der Entwicklung nichtmetallischer Materialien und Förderung technologischer Durchbrüche und innovativer Anwendungen in neuen Energiefahrzeugen in China.
Referenzen:
[1] Yang Weimin, Wang Jian, Xipengcheng, Dingyumei, Polymer PVT Beziehung Test Technologie Forschung Fortschritt, China Plastics, 2008, 22(2): 81-89.
[2] Li Feng, Sun Jing, Li Yongquan, Fluoreigenschaften und PVT-Beziehungsforschung von Polypropylen und Anwendungen im Spritzgießen, China Plastics, 2012,26(6): 62-66.