-
E-Mail-Adresse
info@evinstrument.com
-
Telefon
13817869929
-
Adresse
Straße 1928, Jiading Distrikt, Shanghai
Yiwei Technology (Shanghai) Co., Ltd
Wie messen Kautschukverarbeitungsanalysatoren genau die Schwefelzeit?
Datum:2025-07-24Lesen Sie:0
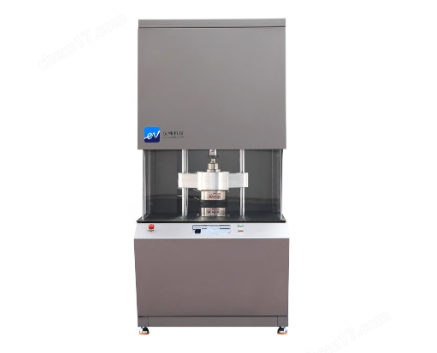
Kautschukverarbeitungsanalysatoren wie Fluoreometer oder Schwefelgeräte können die optimale Schwefelzeit effektiv bestimmen, indem sie die Veränderungen der physikalischen Eigenschaften von Kautschuk während des Schwefelprozesses genau messen. Hier sind die spezifischen Methoden und Prinzipien zur Messung der Schwefelzeit:
1. Messung der Sulfidationskurve
Durch die Simulation der tatsächlichen Schwefelbedingungen (z. B. Temperatur, Druck usw.) werden Kautschukproben erhitzt und gedrückt und die Änderungen der physikalischen Eigenschaften des Kautschuks während des Schwefelprozesses kontinuierlich überwacht. Diese Änderungen spiegeln sich in der Regel durch die folgenden Parameter wider:
Drehmomentänderung: Mit der Schwefelreaktion erhöht sich der Grad der Vernetzung des Gummis, und sein Drehmoment wird entsprechend erhöht.
Schneidemodul: Auch das Schneidemodul des Gummis ändert sich während der Schwefelung.
2. Bestimmung der Schlüsselparameter
Durch die Messung der erhaltenen Sulfidierungskurve können die folgenden Schlüsselparameter bestimmt werden:
Brennzeit (TS1, TS2): bezieht sich auf den Zeitpunkt, an dem Gummi beginnt zu schwefeln, in der Regel in der Zeit ausgedrückt, in der das Drehmoment einen bestimmten Wert erreicht.
Positive Schwefelzeit (T90): bezeichnet die Schwefelzeit, die erforderlich ist, um die optimale Gesamtleistung des Gummis zu erreichen, in der Regel als Zeit ausgedrückt, wenn das Drehmoment 90% des maximalen Wertes erreicht hat.
Schwefelgeschwindigkeit (VC): Die Schwefelgeschwindigkeit wird durch Berechnung der Differenz zwischen der positiven Schwefelzeit und der Brennzeit bewertet.
3. Messmethoden
Es gibt einen Rotorsulfidator: Durch die Drehung des Rotors in einer Gummiprobe wird die Drehmomentänderung gemessen, um den Schwefelzustand zu bewerten.
Rotorloser Sulfidator: Durch die Messung der Drehmomentänderungen von Gummi durch Oszillationsschneiden sind die experimentellen Ergebnisse dieser Methode besser reproduzierbar.
Umfassende Berücksichtigung von Temperatur und Zeit
Die Schwefelzeit hängt nicht nur von den Eigenschaften des Gummimaterials selbst ab, sondern wird auch von Faktoren wie der Schwefeltemperatur, der Anfangstemperatur und der Heizeffizienz der Schwefelanlage beeinflusst. Beispielsweise können eine höhere Anfangstemperatur und eine gute Temperaturgleichmäßigkeit die Schwefelzeit verkürzen.
Durch die präzise Messung von Schlüsselparametern in der Schwefelkurve durch einen Kautschukverarbeitungsanalysator können Unternehmen den Schwefelprozess optimieren, um sicherzustellen, dass Kautschukprodukte in kürzester Zeit optimale Leistungen erzielen und damit die Produkteffizienz und Produktqualität verbessern.